TIG lassen van staal: instellingen, draad en tips

Staal is het materiaal waarmee de meeste lassers beginnen, en het is vergevingsgezinder dan RVS, aluminium of titanium. Toch maken kleine fouten bij TIG lassen van staal het verschil tussen een schone, sterke las en een poreuze las met zwarte randen. Hier lees je wat je instelt, welke draad je gebruikt en waar je op let.
Wat heb je nodig voor TIG lassen van staal?
- DC-stroom met de elektrode op min (DC min). Je hebt voor staal geen AC nodig.
- 100% argon als beschermgas.
- Een wolfraamelektrode van 1.6 of 2.4 mm. Veel lassers gebruiken een grijze (WC20) of blauwe (WL20) elektrode. Lees welke kleur je kiest.
- Toevoegdraad voor ongelegeerd staal, bijvoorbeeld ER70S-2 of ER70S-6. Kies een draaddikte die past bij je plaatdikte, vaak 1.6 of 2.4 mm.
- Een TIG-cup die past bij je toorts en je werkstuk. Lees hoe je de juiste maat kiest.
Voorbereiding: maak het staal schoon
Staal heeft vaak walshuid, roest, olie of verf. Dat is de grootste oorzaak van poreuze lassen. Slijp of borstel de las en een strook van ongeveer twee centimeter ernaast blank, en ontvet met aceton of remmenreiniger. Gebruik voor het schoonmaken een borstel of schijf die je alleen voor staal gebruikt, zodat je geen RVS-deeltjes meeneemt.
Instellingen als startpunt
- Stroom: begin met ongeveer dertig tot veertig ampère per millimeter plaatdikte en pas aan op wat je lasbad doet. Een voetpedaal maakt dit makkelijk.
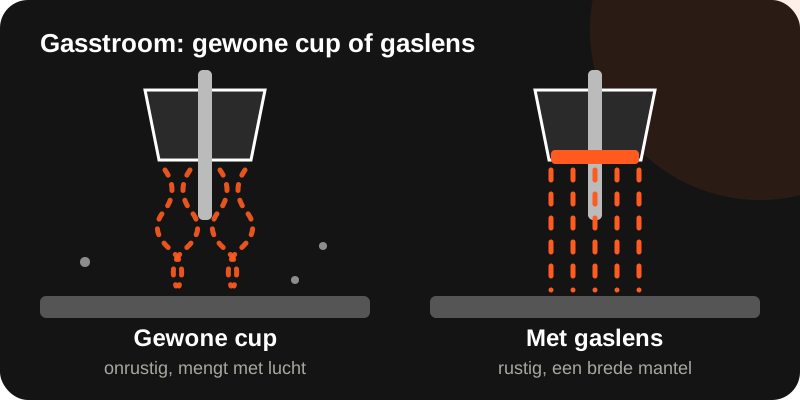
- Gas: ongeveer zes tot tien liter argon per minuut. Last je buiten of in tocht, dan helpt een gaslens, omdat die de gasstroom rustiger maakt.
- Elektrode: slijp een punt in de lengte van de elektrode, ongeveer twee tot drie keer de diameter lang. Houd de uitsteek zo kort mogelijk.
- Nagas: laat het gas nog een paar seconden doorstromen nadat je de boog hebt gedoofd, zodat het lasbad en de elektrode beschermd afkoelen.
De techniek
1. Start de boog en wacht tot er een glanzend lasbad is.
2. Voeg draad toe aan de voorkant van het lasbad, niet in de boog, en trek de draad terug zonder hem uit de gasbescherming te halen.
3. Beweeg gelijkmatig. Een iets langere boog geeft een breder lasbad; een kortere boog geeft meer controle en diepere inbrand.
4. Last je dun plaatwerk, werk dan met korte stappen en houd de warmte onder controle, zodat het materiaal niet vervormt.
Veelvoorkomende problemen
- Poriën of zwarte rand: vuil materiaal, te weinig gas of tocht. Maak schoner, controleer je gas en gebruik zo nodig een gaslens.
- Zwarte, vervuilde elektrode: je hebt de elektrode in het lasbad gestoken. Slijp opnieuw.
- Doorbranden: te veel stroom of te langzaam. Verlaag de stroom of ga sneller.
- Slechte inbrand: te weinig stroom of een te lange boog.
Onderdelen die het verschil maken
Goede cups, een gaslens en een scherpe, schone elektrode maken het lassen van staal makkelijker en de las mooier. Weet je niet welke onderdelen bij jouw toorts passen? Gebruik onze keuzehulp of stuur ons een bericht via de contactpagina.
Wil je meer weten over de basis? Lees onze complete gids voor TIG lassen.