TIG lassen van RVS: zo houd je het schoon en vlak

RVS lassen met TIG geeft een schoon, nauwkeurig resultaat, maar het materiaal is veel gevoeliger dan gewoon staal. Het geleidt warmte slecht, vervormt snel en het oxideert aan de achterkant van de las als je die niet beschermt. Met een paar gewoonten krijg je RVS goed schoon gelast.
Wat heb je nodig voor TIG lassen van RVS?
- DC-stroom met de elektrode op min (DC min).
- 100% argon als beschermgas. Voor beginners is dit de veiligste keuze.
- Een wolfraamelektrode van 1.6 of 2.4 mm, bijvoorbeeld lanthaan of ceer. Lees welke kleur je kiest.
- Toevoegdraad die bij je RVS past, bijvoorbeeld 308L voor RVS 304 en 316L voor RVS 316.
- Een gaslens voor een rustige gasstroom en betere dekking. Lees wat een gaslens doet.
- Een TIG-cup in de juiste maat. Lees hoe je de maat kiest.
Voorbereiding
Maak het RVS schoon met aceton of een ontvetter. Gebruik borstels en schijven die je alleen voor RVS gebruikt. Met een borstel die eerder op staal is gebruikt, breng je staaldeeltjes mee die later gaan roesten. Slijp ook je elektrode alleen voor RVS en houd je toevoegdraad schoon.
Instellingen als startpunt
- Stroom: begin laag. RVS warmt snel op en blijft heet, dus je hebt meestal minder stroom nodig dan bij staal van dezelfde dikte.
- Gas: ongeveer acht tot twaalf liter argon per minuut. Een gaslens helpt omdat de gasstroom dan rustiger is.
- Nagas: laat het gas na het doven van de boog ruim doorstromen, ongeveer tien seconden of langer bij dikker materiaal, zodat de las en de elektrode beschermd afkoelen.
- Elektrode: slijp een scherpe punt in de lengte van de elektrode en houd de uitsteek kort.
De kleur van je las
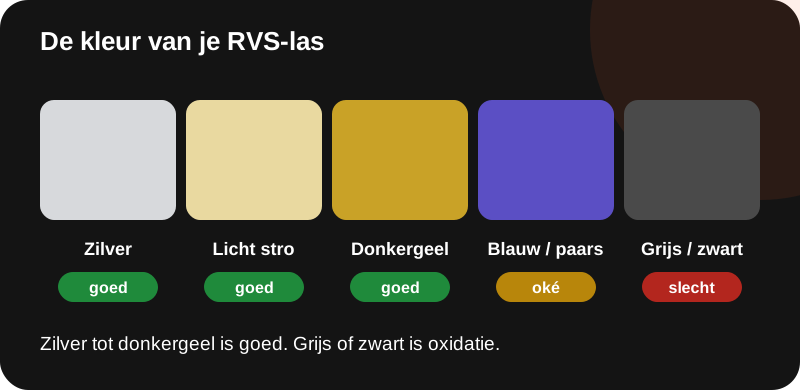
Aan de kleur zie je of je goed hebt gelast:
- Zilver, licht stro en donkergeel: goed.
- Blauw of paars: oké. Er ging wat warmte in, maar de las is bruikbaar.
- Grijs of zwart: slecht. Dit is oxidatie, vaak door te weinig gas of te veel warmte.
Wordt de las grijs of zwart, dan zie je meteen dat de beschermlaag niet goed was. Lees ook ons artikel over gasdekking bij titanium: daar gelden dezelfde principes, alleen strenger.
Achterkant beschermen (purgen)
Bij doorgelaste verbindingen, zoals buizen, ontstaat aan de achterkant een korrelige, grijze laag als je die niet beschermt. Dit heet suikervorming. Leid daarom ook argon aan de achterkant van de las, zodat daar geen zuurstof bij komt, en pas zoveel mogelijk dichtgeplakt af.
Vervorming beperken
- Last met korte stappen en laat het materiaal tussendoor afkoelen.
- Gebruik klemmen of koperen onderlegger om warmte af te voeren.
- Houd een gelijkmatig tempo en laat het lasbad niet te lang staan.
Onderdelen die het verschil maken
Goede cups, een gaslens en een schone elektrode zijn bij RVS extra belangrijk. Weet je niet welke onderdelen bij jouw toorts passen? Gebruik onze keuzehulp of stuur ons een bericht via de contactpagina.
Wil je de basis nog eens doornemen? Lees onze complete gids voor TIG lassen.